
Veuillez nous laisser un message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

 Groupes de Produits
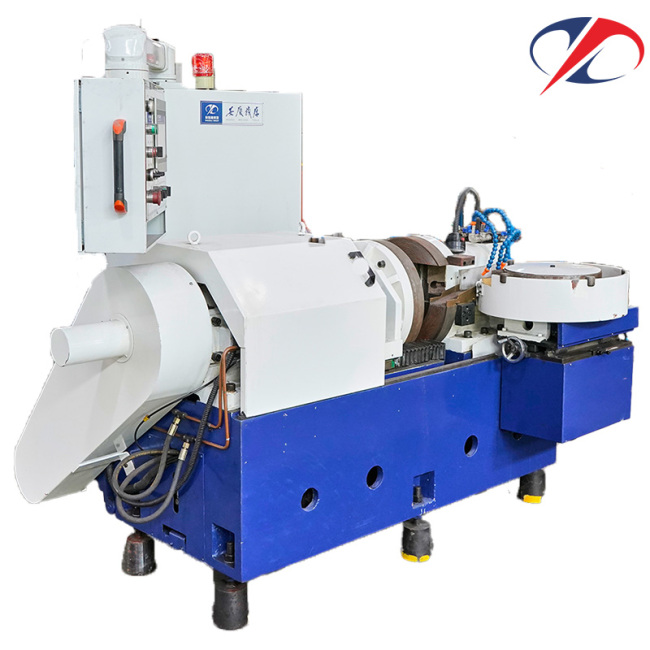
Après traitement thermique, les billes des roulements sont durcies à 60-66 HRC et meulées entre deux disques abrasifs rotatifs. La vitesse du disque (la vitesse de la broche, exprimée en vitesse périphérique) est maintenue à peu près constante car l'abrasif fonctionne mieux dans une fenêtre de vitesse étroite. Ce que le matériel change, c'est :
Ainsi, lorsqu'un ingénieur demande des réglages « par matériau », la réponse honnête est une famille de recettes d'alimentation et de passage construites autour d'une plage de vitesse fixe, et non d'un seul régime. Anqing Machine Tool traite le matériau comme variable principale ; inversez cela et vous combattez les brûlures.
La vitesse périphérique du disque ci-dessous est une bande de départ pour les disques à liant résine ou vitrifié sur une meuleuse dure à deux disques. Convertissez en RPM par le rayon de votre disque. Le flux et les passes sont des niveaux relatifs : réglez vos médias.
Matériel | Vitesse périphérique du disque (m/s) | Alimentation / niveau de pression | Passes typiques | Remarque sur le liquide de refroidissement |
Acier à roulements GCr15 / 52100 (60–64 HRC) | 30-35 | Moyen | 3 à 5 | Débit élevé, conc. 4 à 6 %. |
Acier inoxydable 440C (58-60 HRC) | 28-33 | Faible à moyen | 4 à 6 | Supports pointus, évitez de charger |
Inox 304 / 316 (recuit, durcit) | 26-32 | Moyen | 3 à 5 | Fort refroidissement, durcissement de la montre |
Acier au carbone/faiblement allié (pré-dur) | 32-38 | Haut | 2-3 | Émulsion standard fine |
Laiton / non ferreux doux | 22-30 | Haut | 1–2 | Basse pression, éviter l'encastrement |
Si votre pièce est un siège profilé plutôt qu'une sphère, une rectifieuse non magnétique magnétique à surface de base sphérique exécute un profil de vitesse différent car la géométrie du contact est incurvée - ne copiez pas les numéros de disque plat dessus sans essai.
Anqing Machine Tool valide chaque recette sur un lot d'essai avant sa sortie.
La moitié complémentaire de la recette concerne les réglages de la vitesse d'avance pour le meulage dur des billes d'acier par matériau . L'alimentation signifie ici avec quelle agressivité la charge est présentée et avec quelle force elle est pressée dans l'espace du disque - et pourquoi un mélange de médias personnalisé compte plus d'un dixième de tr/min. Les qualités dures et cassantes nécessitent une alimentation plus légère et plus stable afin que le disque coupe au lieu de frotter ; les qualités plus tendres prennent une alimentation plus lourde et finissent toujours propres.
Les spécifications techniques d'une rectifieuse à billes d'acier φ3 φ20 mm sont importantes car la même machine se comporte différemment aux extrémités de sa plage. Vous trouverez ci-dessous les numéros de capacité qu'un ingénieur de procédés doit confirmer avant de proposer un travail dans cette bande.
Spécification | À φ3 mm | À φ20 mm | Pourquoi ça bouge |
Diamètre du disque | 600-900 mm | 900-1 200 mm | Les boules plus grosses nécessitent une face active plus grande |
Plage de vitesse de broche | 200 à 400 tr/min | 120-240 tr/min | Même vitesse périphérique, rayon plus grand → RPM inférieur |
Frais par lot | 20 à 30 kg | 80-110 kg | La masse, sans compter, entraîne la charge |
Puissance installée | 7,5 à 15 kW | 18,5 à 37 kW | Charge plus importante, couple plus élevé |
Intervalle de pansement | Tous les 2 à 4 lots | Tous les 3 à 6 lots | Les billes plus petites chargent les disques plus rapidement |
Notez la partie contre-intuitive : à φ3 mm, vous exécutez un régime plus élevé mais une masse de charge plus petite , car le disque fait fonctionner de nombreuses petites billes avec une charge totale inférieure. À φ20 mm, le régime diminue mais la masse du lot et la puissance du moteur augmentent.
Anqing Machine Tool couvre toute la bande φ3–φ20 sur un seul cadre, ce qui signifie que vous modifiez les paramètres, pas les machines. La plupart des fabricants de machines publient uniquement le numéro φ20 et espèrent que vous n'exécuterez jamais φ3.
Q : Puis-je simplement traiter chaque matériau à une seule vitesse de broche et modifier uniquement l'avance ? R : Lorsque vous définissez les paramètres de vitesse de broche pour le meulage dur de billes d'acier par matériau , une bande de dureté étroite (par exemple tous les aciers à roulements 60 à 64 HRC) vous permet de maintenir la vitesse dans la bande de 30 à 35 m/s et de varier l'avance et les passes. Au moment où vous passez à l'acier inoxydable, au laiton ou au carbone pré-dur, la bande de vitesse elle-même se déplace, alors changez-la également. Une seule vitesse pour tout est la cause la plus courante de brûlures mystérieuses.
Q : Mes disques se chargent rapidement sur l'acier inoxydable 304 : ma vitesse est-elle incorrecte ? R : Généralement, ce n’est pas la vitesse ; c'est une alimentation et un liquide de refroidissement. 304 durcit et s'étale sur le disque. Réduisez légèrement l'avance, affûtez ou dressez plus souvent, et augmentez la concentration et le débit du liquide de refroidissement avant de toucher à la vitesse de broche.
1. Ces réglages s’appliquent-ils à une machine à roder ou à polir ? Non. Une machine à billes de rodage et une machine à billes de polissage fonctionnent beaucoup plus lentement avec des supports fins lâches ou liés ; les chiffres ci-dessus concernent uniquement l’étape de meulage dur (disque abrasif). Le réglage hard-grind décide de la quantité de travail dont hérite le rodage.
2. La vitesse de broche doit-elle changer en fonction du diamètre de la bille pour le même matériau ? Dans un matériau, maintenez la bande de vitesse périphérique constante et laissez le RPM suivre le rayon du disque - donc oui, le RPM diminue à mesure que vous passez de φ3 à φ20, mais la vitesse de surface reste fixe. Un test en usine sur votre support exact le confirme ; ne maintenez jamais le régime constant sur tous les diamètres, car cela modifie silencieusement la coupe.
3. D’où viennent les billes avant broyage ? Habituellement, une machine de frappe à froid à grande vitesse pour billes d'acier forme les ébauches, qui sont ensuite rectifiées et traitées thermiquement avant un meulage dur. La dureté du flan et l'état d'oxyde (réglés en amont) déterminent le degré d'agressivité de votre première passe de meulage dur.
Besoin d'une recette de départ éprouvée pour le matériau et le diamètre exact de votre bille ? Anqing Machine Tool a mis en place des lignes d'équipements à billes en acier de précision pour les nuances d'acier à roulement, d'acier inoxydable et de carbone depuis 1955. Indiquez-nous votre matériau, votre dureté et votre diamètre cible, et nous vous fournirons une référence de vitesse et d'avance adaptée à nos machines et supports - pas un tableau générique. Pour les versions OEM ou un mélange de médias personnalisé, demandez lorsque vous [demandez un devis].
Téléphone : +86 18055626858
Courriel :529588185@qq.com


ANQING MACHINE TOOL CO.,LTD
E-MAIL : 529588185@qq.com
ADD. :
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.